

Weiter geht’s mit unsere Fachbeitragsserie „Verbindungstechnik“ im Quick Check-Format. Gemeinsam mit Intercable Austria beleuchten wir in mehreren kompakten Teilen die wichtigsten Grundlagen und Praxisaspekte rund um die elektrische Verbindungstechnik – klar, verständlich und direkt anwendbar.
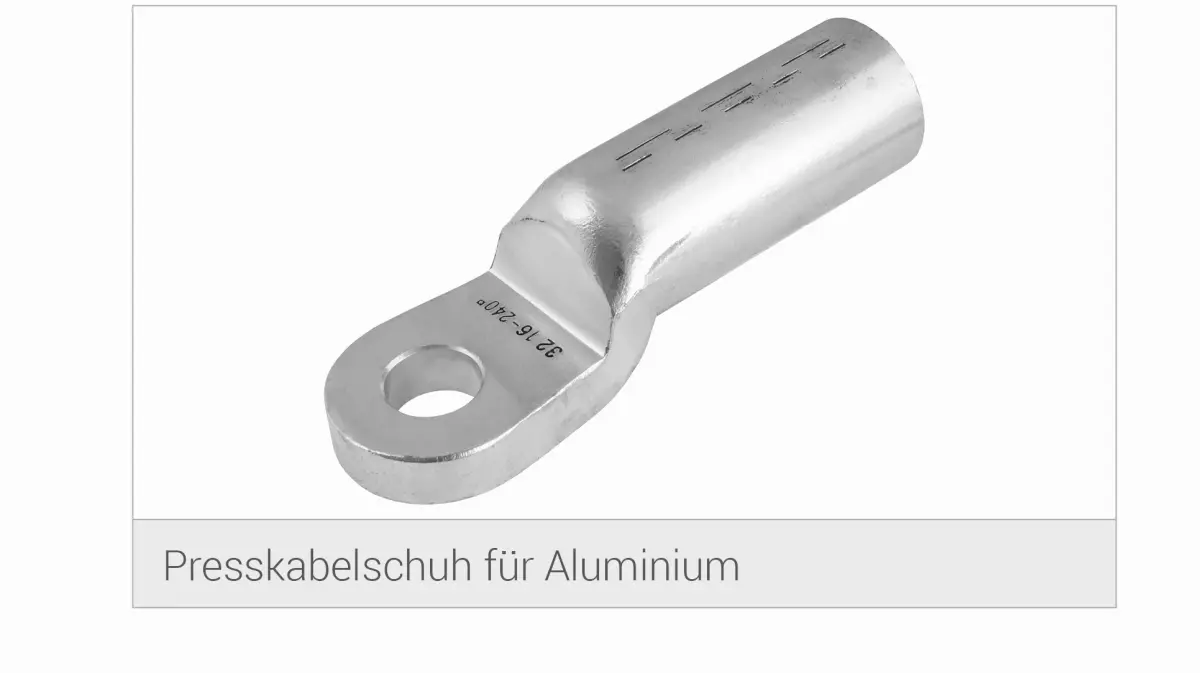
In der Verbindungstechnik nimmt Aluminium eine immer wichtigere Rolle ein. Aluminium ist verhältnismäßig leicht in der Handhabung und im Vergleich zu Kupfer auch um einiges günstiger in der Anschaffung. Doch der Einsatz von Aluminium bringt nicht nur Vorteile mit sich. So ist die Verarbeitung und Wahl des richtigen Kabelschuhs in diesem Fall umso wichtiger.
Kennzeichnung
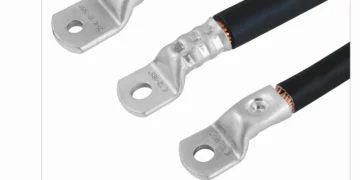
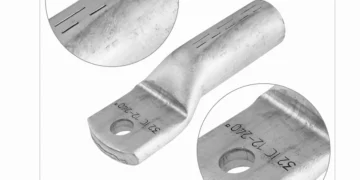
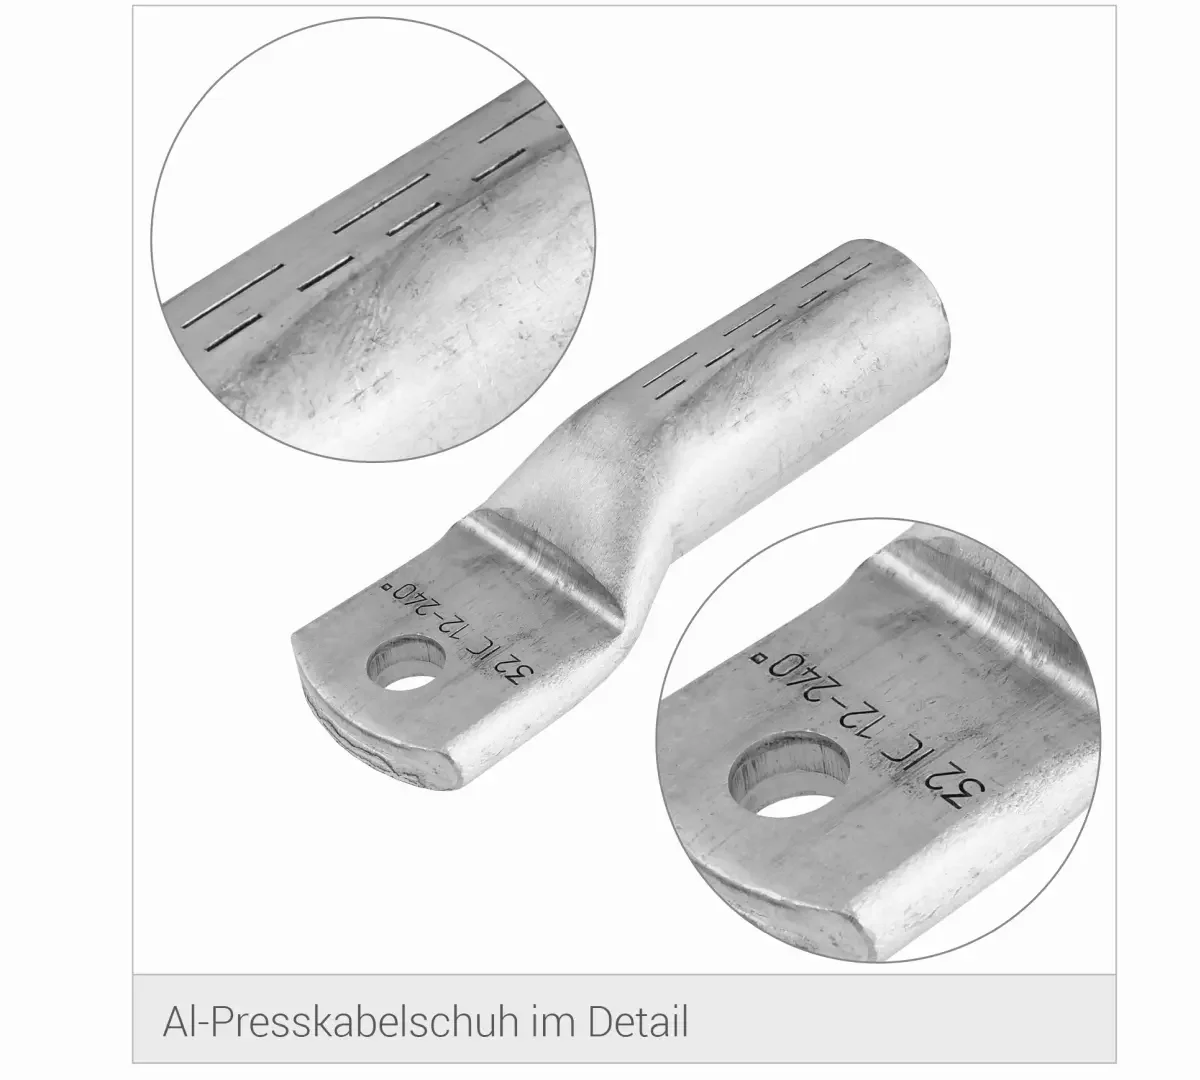
Die Kennzeichnung des Al-Presskabelschuhs (DIN 46329) ist an die Norm der DIN-Presskabelschuhe angelehnt. In diesem Fall ist die Prägung 32 IC 12 – 240° und bedeutet:
- 32 Werkzeugkennzahl (definiert über Nennquerschnitt)
- IC Herstellerzeichen (IC für Intercable)
- 12 für M12 Anschlussschraube
- 240° Nennquerschnitt des Leiters im mm²
Die am Schaft des Kabelschuhs eingeprägten Pressmarkierungen geben Aufschluss über die Anzahl und Breite der benötigten Pressungen für Schmal- bzw. Breitverpressung.
Achtung: bei ein- und mehrdrähtigen Leitern gibt es vier verschiedenen Ausführungsvarianten:
- KLASSE 1 – eindrähtige runde Leiter (re)
- KLASSE 2 – mehrdrähtige runde Leiter (rm)
- KLASSE 1 – eindrähtige sektorförmige Leiter (se)
- KLASSE 2 – mehrdrähtige sektorförmige Leiter (sm)
So sind die Nennquerschnitte für eindrähtige Leiter (re und se) um einen Querschnitt höher angesetzt als mehrdrähtige Leiter (rm und sm), da eindrähtige Leiter im direkten Vergleich kompakter sind und daher weniger Volumen benötigen. Aus diesem Grund werden im Katalog auch immer beide Nennquerschnitte angeführt, wobei der Nennquerschnitt für mehrdrähtige Leiter der gängigere ist und daher auch hervorgehoben wird.
Kontaktfett und Stopfen
Das Kontaktfett hat in der Al-Verbindungstechnik sehr wohl seine Daseinsberechtigung, auch wenn es von Monteuren oft nicht gerne gesehen wird. Es hat nämlich gleich mehrere Aufgaben. Korund ist ein Bestandteil des Konktaktfetts, bestehend aus feinen, sandähnlichen Partikeln, die hier eine ähnliche Wirkung wie Schleifpapier zeigen. Aufgrund der hervorragenden Schleifeigenschaft dient Korund beim Verpressen zum Aufreißen der Oxidschicht (Schleifwirkung), welche sich an der Leiteroberfläche schon nach kurzer Zeit bildet. Außerdem ist immer genügend im Kabelschuh oder Verbinder vorhanden, damit es durch das rausqillen auch gleichzeitig abdichtet und dadurch vor erneuter Oxidation schützt.
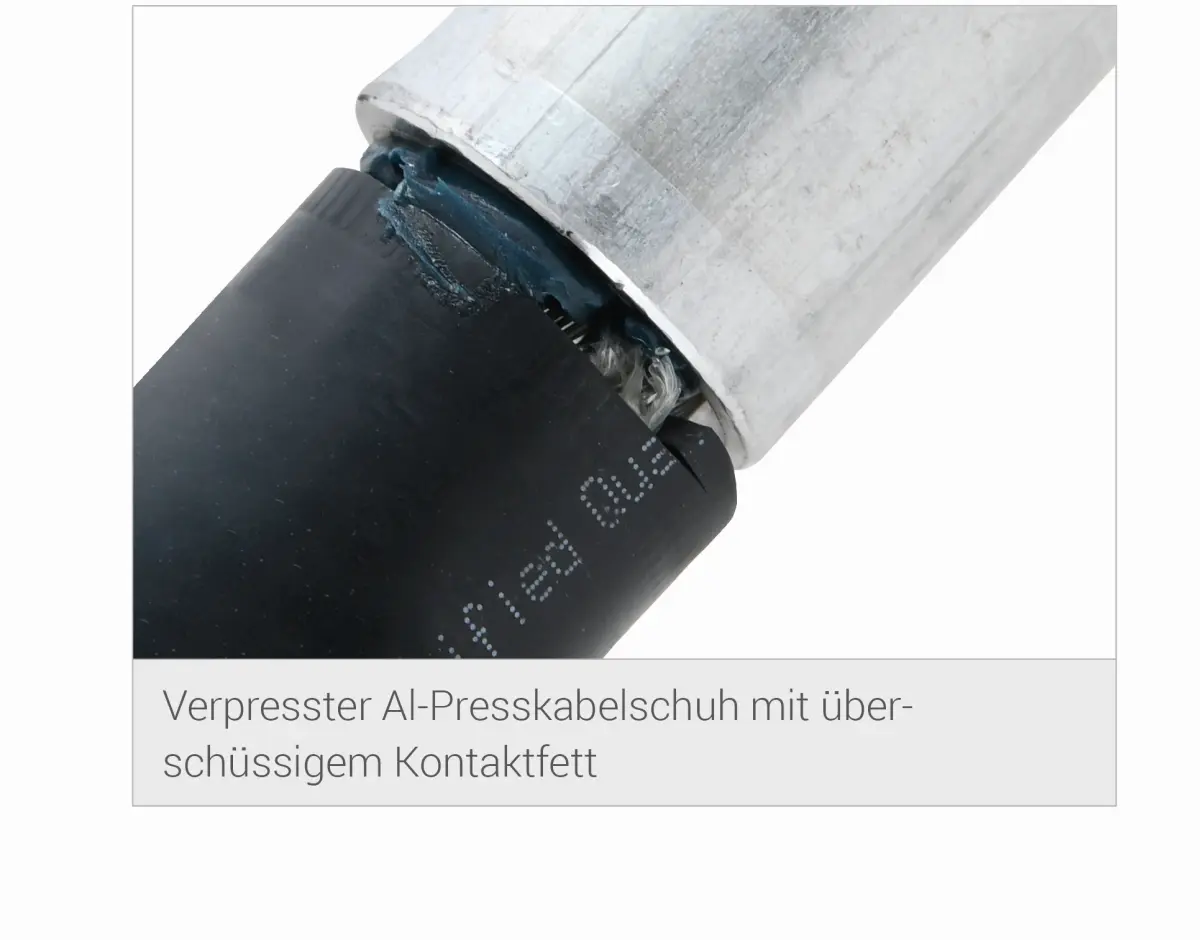
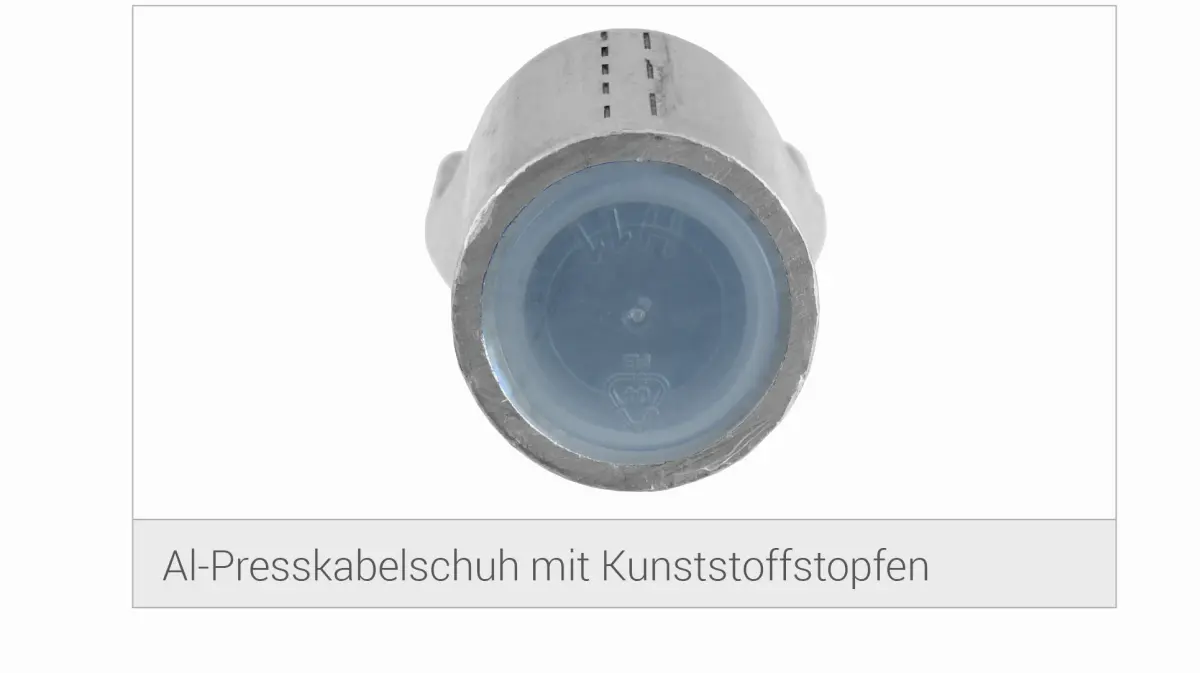
Das Kontaktfett hat aber einen Nachteil – es trocknet rasch aus. Deswegen gibt es bei den einzelnen Herstellern verschiedene Lösungsansätze gegen das Austrocknen. Manche schweißen den Kabelschuh ohne Stopfen nur in Plastik ein, andere wiederum verwenden einen Kunststoffverschluss mit einem Loch in der Mitte zur leichteren Entfernung des Verschlusses. Dies führt wiederum den Verschluss ad absurdum. Die Lösung ist einfach. Alle Aluminium-Verbindungsmaterialien werden von Intercable Tools ab Werk mit ausreichend Kontaktfett und einem passenden Stopfen versehen, um die Verarbeitung auf der Baustelle zu erleichtern und zusätzlich Vorbereitungsschritte zu vermeiden.
Lesertipp der Redaktion: Die Serie wird in der kommenden Print-Ausgabe fortgesetzt! Testen Sie unser Fachmagazin und holen Sie sich mit unserem kostenlosen Probeabo Ihren persönlichen Wissensvorsprung!